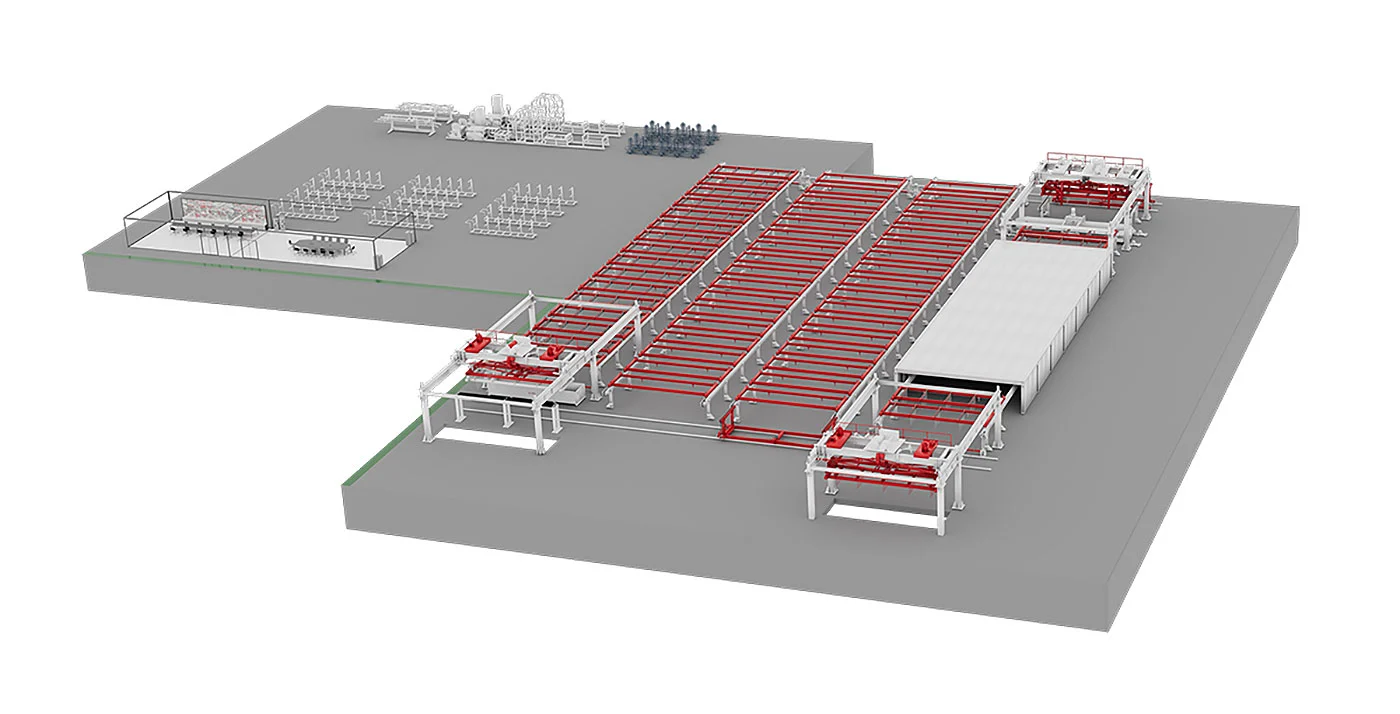
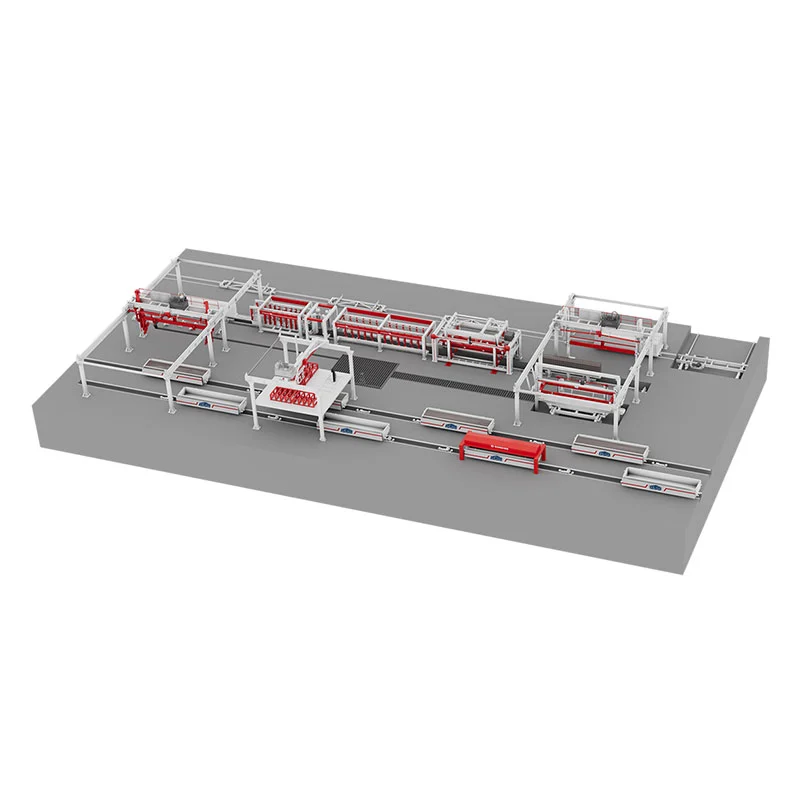
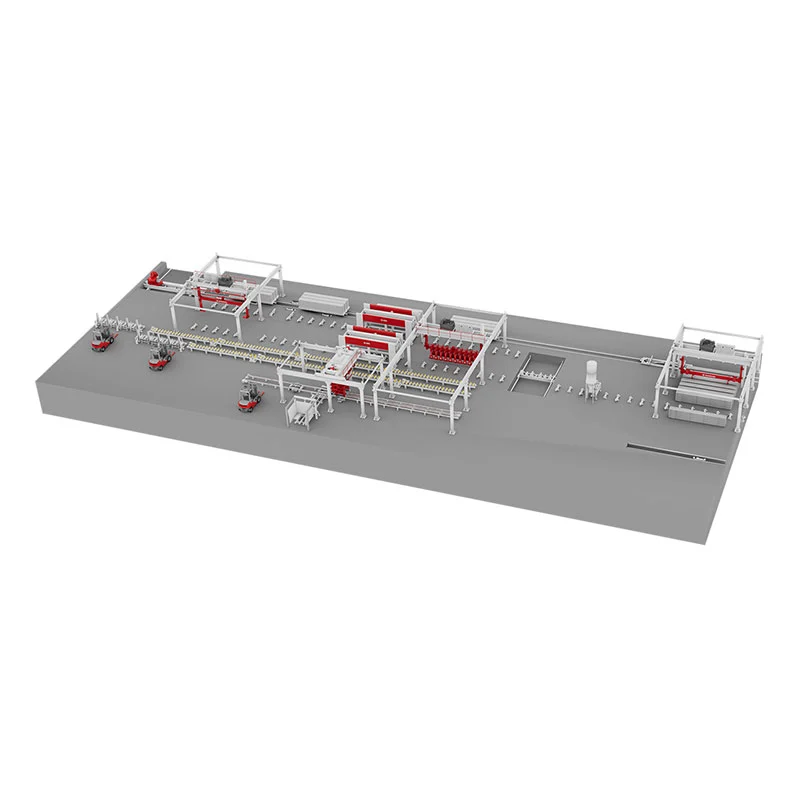
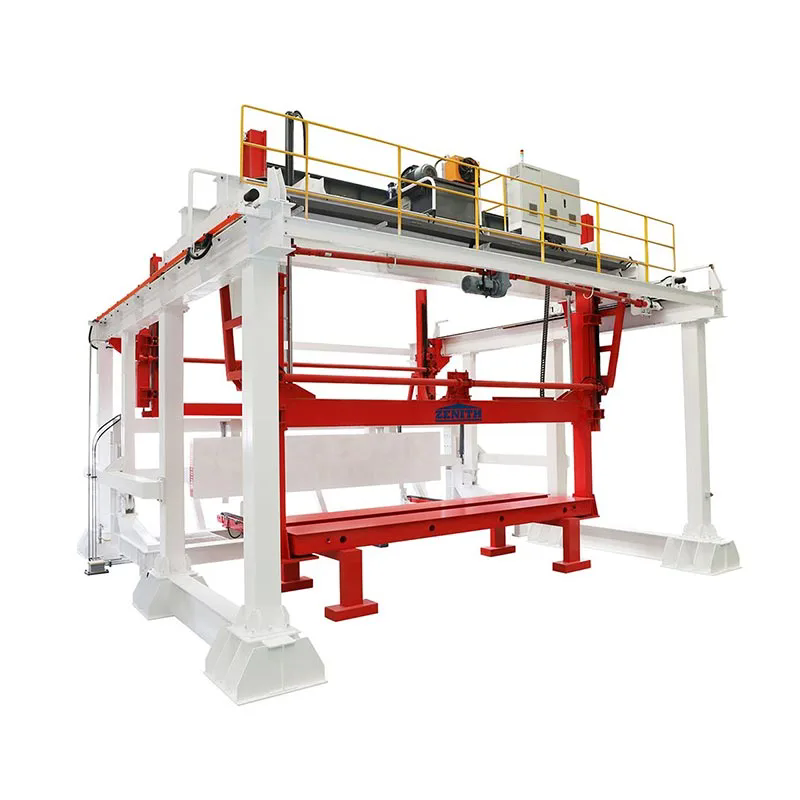
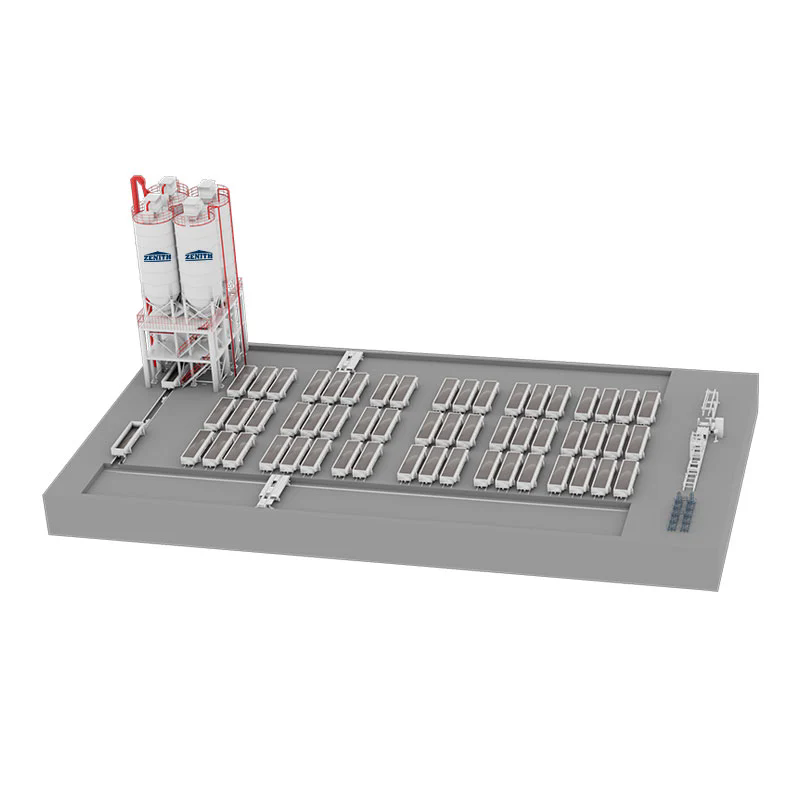
当社の先進的な AAC ボード製造ワークショップは、気泡コンクリート (AAC) ボードの高度に自動化された機械化された生産を可能にします。このワークショップでは、バッチ処理、発泡、切断、オートクレーブ処理などのプロセスを通じて、フライアッシュ、ケイ砂、スラグを加工して、軽量でありながら優れた断熱性と遮音性を備えた多孔質 AAC コンクリートを製造できます。当社の設備は、特に切断とオートクレーブ処理のステップにおいて、1 つのステップが製品の精度を決定し、もう 1 つのステップが完成品の品質の中核となるプロセスに合わせて完璧に構成されています。
1. 気泡コンクリートブロック原料の保管と供給:原料はトラックで工場に輸送されます。フライアッシュ(または砂、石粉)は原料ヤードの中央に配置され、必要に応じてホッパーに積み込まれます。袋詰めまたはバルクセメントはセメントサイロに保管され、必要に応じてホッパーに積み込まれます。化学薬品とアルミニウム粉末は別々の化学薬品サイロとアルミニウム粉末サイロに保管され、必要に応じて別々に生産工場に輸送されます。
2. 気泡コンクリートブロック原料処理:フライアッシュ(または砂、石粉)を電磁振動フィーダーとベルトコンベアを介してボールミルに供給します。細かく粉砕された飛灰 (または砂、石の粉) は、貯蔵のためにスラリー タンクにポンプで送られます。
3. 曝気ブロックのバッチ化、混合、および鋳造: 石灰とセメントは、粉体バッチ化サイロの下のスクリューコンベアによって搬送されます。材料は自動秤量器に順次投入され、累積計量されます。スケールの下にあるスクリューコンベアが材料を鋳造ミキサーに均等に加えます。
4. 空気混入ブロックの初期硬化と切断: 鋳造後、ガスの発生と初期凝縮のために、型はコンベア チェーンによって初期硬化チャンバーに押し込まれます。室温は50〜70℃、初期硬化時間は1.5〜2時間です(地理的条件によってはこの工程を省略することもできます)。初期硬化後、負圧ホイストが金型フレームとビレットを一緒に底板が事前に配置された切断テーブル上に持ち上げます。モールドフレームを取り外します。次に、切断機が横方向と縦方向の切断を実行し、ビレットのパン状の端をフライス加工します。金型フレームは手動で洗浄および脱脂するために金型搬送車両に戻され、その後、次の鋳造のための組み立てのために金型カーに吊り上げられます。切断されたビレットは底板とともに天井クレーンで車両に吊り上げられ、各層の間に 4 つのサポートを設けて 2 層に積み重ねられます。複数の車両がグループ化されています。
住所
Zenith-Straße 1 57290 Neunkirchen
電話
+49(0)2735779 - 0
Eメール
info@zenith.de
お問い合わせフォームを送信することにより、お客様のリクエストを処理するためにお客様のデータが使用されることに同意したものとみなされます (詳細情報と取り消し通知はデータ保護宣言に記載されています)。